
 简体中文

湿式排ガス脱硫スクラバーが産業用 SO₂ 排出をどのように制御するか: 技術、効率、選択
 管理者による
湿式FGDスクラバーとは何ですか?
A ウェットスクラバー 排煙脱硫 (FGD) 用に設計された産業装置は、二酸化硫黄 (SO2) やその他の有害な汚染物質が大気中に入る前に排ガス流から除去されます。これらのシステムは、環境コンプライアンスにおいて、特に高硫黄原料を処理する発電所、製油所、化学製造施設において最も実績があり、広く導入されている技術の 1 つです。
乾式または半乾式の代替品とは異なり、湿式 FGD スクラバーは液体溶媒 (通常は石灰石スラリー) を利用して、排ガスから SO2 を化学的に吸収します。このプロセスは大きな塔容器内で行われ、ガスと液体の向流接触により除去効率が最大化されます。吸収された二酸化硫黄はその後酸化され、販売可能な石膏副産物に変換され、負債を商業機会に変えます。
湿式スクラバータワーの主要コンポーネント
完全なウェット FGD システムは、連携して動作するいくつかの重要なセクションで構成されています。
吸収塔: 排ガスと石灰石スラリーが接触する主反応容器。このタワーは通常、腐食性 SO2 を含むガスや酸性条件に耐えるために鉄筋コンクリートまたはステンレス鋼で構築されます。
スラリー調製システム: 石灰石 (CaCO3) を微粒子に粉砕し、それらを水和して適切な粘度および濃度の安定したスラリーにするミルおよび混合装置。
酸化空気システム: 強制空気注入により、亜硫酸カルシウムの硫酸カルシウム(石膏)への酸化を触媒し、副生成物の回収を可能にし、吸収材内部のスケールの発生を防ぎます。
ミストエリミネーター: 排出前に処理ガスから同伴された液滴を除去し、下流のダクト内での水の損失と腐食を防ぎます。
石膏脱水システム: 石膏製品を分離して乾燥させ、廃棄または壁板製造業者やその他の業界への商業販売を行います。
再循環ポンプ: 吸収装置の上部にあるスプレー ノズルを通して洗浄液を継続的に循環させ、上昇する排ガスとの効率的な向流接触を保証します。
湿式スクラバーと乾式スクラバー: 違いは何ですか?
湿式 FGD 技術と乾式 FGD 技術の基本的な違いは、吸着剤の物理的状態と汚染物質捕捉のメカニズムにあります。
| 特徴 | ウェットFGD | ドライFGD |
|---|---|---|
| 吸着状態 | 石灰石スラリー(液体) | 石灰粉末または噴霧乾燥スラリー |
| SO2除去効率 | 95~99% | 90~95% |
| 副産物の回収 | 石膏(販売可能、純度95%) | フライアッシュ (混合、市場価値が低い) |
| 水の使用量 | 高 (通常 500 ~ 1000 m3/時間) | 非常に低い (蒸発のみ) |
| フットプリント | 大型(塔高40~60m) | コンパクト |
| 資本コスト | 中程度から高程度 | 初期投資が高い |
| 運営コスト | 中程度(試薬水) | 低い(必要な試薬が少なくなる) |
湿式 FGD システムは、厳しい SO2 排出基準があり、石膏副産物の販売が運用コストを相殺する地域で好まれます。乾式システムは、水の利用が制限されている場合や廃棄物の処理が優先される場合に優れています。
石灰石-石膏湿式 FGD はどのように機能しますか?
石灰石-石膏プロセスは、そのシンプルさ、費用対効果、および石膏副産物の市場性により、世界的に支配的な湿式脱硫技術を代表しています。化学と力学を理解することは、システムのオプションを評価する施設運営者や調達専門家にとって不可欠です。
SO2 除去の背後にある化学反応
SO2 を含む排ガスが石灰石スラリーと接触すると、一連の不可逆的な化学反応が発生します。
ステップ 1 – 溶解と酸の中和: 石灰石 (炭酸カルシウム、CaCO3) は酸性 SO2 および水と反応して亜硫酸カルシウム (CaSO3) と二酸化炭素を形成します。石灰石は酸性環境で溶解し、スラリーの pH を最適なレベル (5.0 ~ 5.5) に緩衝する豊富な水酸化物イオンを生成します。
ステップ 2 – 石膏への酸化: 注入された酸化空気は、亜硫酸カルシウム (CaSO3) を硫酸カルシウム (CaSO4) に変換します。この酸化ステップは熱力学的に有利であり、空気流量とスラリー滞留時間に応じて、通常 2 ~ 8 分以内に完了します。石膏は亜硫酸塩に比べて優れた結晶化特性を示し、内面のスケール形成を軽減し、機械的脱水が容易になるため、酸化は非常に重要です。
ステップ 3 – 結晶の成長と分離: 吸収槽と清澄槽の中で何時間も滞留すると、硫酸カルシウム二水和物(石膏)の結晶が成長して沈降します。清澄化された液体は吸収装置の上部に再循環され、石膏スラリーは脱水および積み重ねのために真空フィルターまたは遠心分離機に運ばれます。
吸収塔内の段階的なプロセス
物理的および化学的変化は吸収塔内で継続的に発生します。
排ガス入口: 高温の排ガス (ボイラーまたは工業炉からの通常 120 ~ 150 °C) は、制御された速度 (通常 3 ~ 4 m/s) で吸収塔の底部に流入し、過度の圧力降下を回避しながら完全に混合します。
スプレーゾーン: 石灰石スラリーは塔の上部と中間の高さに配置された複数のノズルから噴霧されます。スラリーは細かい液滴に砕かれ、気体と液体の間に巨大な界面接触面積が形成されます。
リアクションゾーン: SO2 は各液滴を囲む液膜内に拡散し、溶解した石灰石と反応します。液滴は重力によって落下し、上昇する排ガスによって液滴は上方に運ばれ、滞留時間を延長して拡散動力学を促進する向流カスケードを形成します。
酸化ゾーン: 空気はスパージャーを通して底部から注入され、吸収体を通して上向きに泡立ちます。酸素は、バルク液体および落下する液滴内で亜硫酸塩を硫酸塩に酸化し、生成物をより安定な石膏に変換します。
収集ゾーン: 飽和液体は塔底のサンプに蓄積されます。固体は沈降し、浄化された液体は再循環のために塔の上部にポンプで戻され、沈降した固体は石膏脱水回路に向かって排出されます。
ガス出口: 処理された排ガス (SO2 が 95 ~ 99% 削減されたもの) は上部のミストエリミネーターに上昇し、そこで同伴された水滴がミスト除去パッキンまたはシェブロンミストエリミネーターによって除去されます。浄化されたガスは大気中に放出されるか、下流の汚染防止装置に入ります。
SO2 の捕捉から酸化、石膏の回収までのサイクル全体では、石灰石の粒子サイズ、pH 制御戦略、およびターゲットの除去効率に応じて、通常 8 ~ 12 分のスラリー滞留時間が必要です。より小さい粒子の石灰石 (80 ~ 90% が 325 メッシュを通過) は反応速度を加速し、オペレーターがより低いスラリー流量でより高い効率を達成できるようにします。
あなたのプラントにウェット FGD テクノロジーを選択する理由
湿式 FGD システムに投資するという決定は、規制上の必要性と運用上の経済性の両方を反映しています。高硫黄燃料を扱う施設や、厳しい空気品質基準を持つ市場にサービスを提供する施設では、すべての要素を総合的に考慮した場合、湿式システムが優れた収益をもたらすことがわかります。
湿式スクラバーに依存する産業
湿式 FGD テクノロジーは、次のような複数の産業分野の基礎となっています。
石炭火力発電: 世界最大のアプリケーション。 1 ~ 3% の硫黄を含む瀝青炭または亜瀝青炭を燃焼させる現代の実用ボイラーは、多くの地域で 50 ~ 100 mg/Nm3 以下が義務付けられている SO2 排出制限に準拠するために湿式 FGD に依存しています。
石油精製: 重油脱硫装置とコーカーボイラーは、高効率の洗浄を必要とする SO2 の豊富な排気を生成します。製油所では、SO2 と NOx を組み合わせて制御するために、湿式 FGD と選択接触還元 (SCR) を統合することがよくあります。
化学および石油化学製造: 硫酸、硫黄ベースのポリマーを製造する施設、または高硫黄原油の流れを処理する施設では、湿式スクラバーを操作して、熱酸化装置、焼成ユニット、および焙焼炉から排出される SO2 を捕捉します。
紙パルプ工場: 黒液を燃焼させる回収ボイラーでは、大量の SO2 排出が発生します。クラフトパルプ工場では、地域の大気基準を達成し、住宅地の SO2 関連の大気汚染を削減するために、湿式 FGD システムの導入が増えています。
金属加工: 硫化鉱石から銅、ニッケル、亜鉛、その他の非鉄金属を抽出する製錬作業では、99% の除去効率が必要な SO2 を含むオフガスが発生します。ウェット FGD は、これらのアプリケーションの業界標準です。
廃棄物発電とバイオマス燃焼: 都市固形廃棄物焼却炉およびバイオマス発電所では、不均一な排ガス組成が生成されます。湿式 FGD は、さまざまな燃料品質にわたって堅牢で適応性のある SO2 制御を提供します。
重要な性能要素: 効率、pH、L/G 比
一貫した高性能の SO2 除去を実現するには、いくつかの相互依存パラメータを制御する必要があります。これらの要素を理解することで、オペレーターとエンジニアはシステムの設計と運用を最適化できます。
SO2 除去効率 (目標: 95 ~ 99%): 効率は主に 2 つのメカニズムによって決まります。(1) 液体対ガス (L/G) 比として表される、排ガス量に対する循環される石灰石スラリーの量、および (2) 吸収装置内のガスの滞留時間。最新のシステムは通常、L/G 比 5 ~ 8 L/m3 で 95% の除去、10 ~ 15 L/m3 の比で 98 ~ 99% の効率を達成します。利益逓減が適用されます。15 L/m3 を超えると効率の向上は最小限ですが、ポンプ出力、スラリー調製コスト、および水の消費量が大幅に増加します。
pH コントロール (最適: 5.0 ~ 5.5): スラリーの pH は、石灰石の溶解速度と SO2 吸収速度に直接影響します。 pH 4.5 未満では、石灰石は容易に溶解しますが、逆反応と気相拡散の駆動力の低下により、SO2 の吸収が遅くなります。 pH 6.0 を超えると、石灰石の溶解度が低下し、SO2 の吸収が加速しますが、塔内部にスケールが形成され石膏が析出するリスクは指数関数的に増加します。オペレーターは、石灰石スラリーの添加量と酸化空気流量を慎重に調整することで pH を維持します。リアルタイムプローブによる自動 pH 制御は、最新の設備では標準的な手法となっています。
L/G比(液体対気体の体積比): この無次元パラメータは、通常、排ガス 1 立方メートルあたりの循環スラリーのリットル数として報告されますが、おそらく最も重要な制御変数です。 L/G 比が高くなると、スラリーの接触面積と滞留時間が増加し、効率が向上しますが、電力消費量、試薬消費量、および蒸発による水の損失が増加します。最適な L/G 比により、規制遵守目標と運用コストの最小化のバランスが取れます。地域の大気質基準、燃料の硫黄含有量、ボイラー負荷が基本的に L/G 設定値を決定します。
ガス速度 (通常: 3 ~ 4.5 m/s): 吸収容器を通る燃焼排ガスの垂直速度は、液滴の懸濁、滞留時間、および圧力降下に影響を与えます。速度が高くなると、船舶の断面積と資本コストが削減されますが、ポンプの負荷と浸食のリスクが増加します。速度が低いと滞留時間と効率が向上しますが、より大きな容器が必要になります。ほとんどのオペレーターは、エンジニアリングのスイート スポットとして 3.5 ~ 4.0 m/s を維持します。
酸化空気率 (通常: 理論上の酸素 60 ~ 90%): 注入された空気中の過剰な酸素は亜硫酸塩から硫酸塩への変換を促進しますが、過度の曝気は泡の形成と液体のキャリーオーバーを増加させます。エアスパージャーの設計と浸漬深さは、混合と酸化の反応速度に大きな影響を与えます。空気システムのサイズが小さすぎると、不完全な酸化、亜硫酸塩の沈殿、脱水装置の目詰まりが発生します。
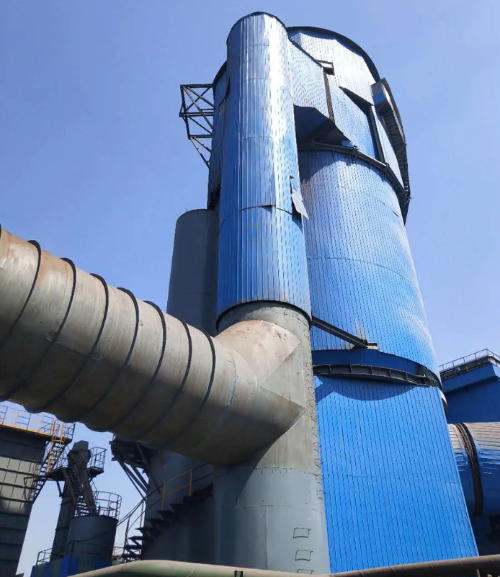
湿式FGDシステムのプロセスフロー図
湿式スクラバーのサプライヤーを選択する際に考慮すべき要素
湿式 FGD システムの調達を決定するには、複数の技術的、商業的、運用上の基準を慎重に評価する必要があります。次の要因は、システムのパフォーマンス、寿命、法規制遵守の達成、総所有コストに大きな影響を与えます。
材質の選択と耐食性
湿式 FGD 吸収体の内部環境は本質的に腐食性です。pH の範囲は 3.5 ~ 6.0、温度は 60 ~ 70°C に達し、溶解した SO2 と亜硫酸は金属の酸化を促進します。材料の選択は後付けではなく、基本的な設計上の決定です。
ゴムライニング付き鉄筋コンクリート: 大規模な実用規模の吸収体にとって主要な材料選択です。コンクリートは構造強度と熱質量を提供します。厚さ 10 ~ 20 mm のゴム (ネオプレンまたは EPDM) ライニングがコンクリートを化学的攻撃から保護します。適切な表面処理とゴムライニングの硬化により、最小限のメンテナンスで耐用年数が 20 ~ 30 年延長されます。
ステンレス鋼 (オーステナイト系グレード): 優れた耐食性とすっきりとしたデザインの美しさにより、小型システム、スプレータワー、ミスト除去セクションに好まれています。 316L ステンレス鋼は、酸性塩化物を含むスラリー中での孔食に耐性があります。トレードオフには、資本コストが高くなる (コンクリートの 2 ~ 3 倍) ことや、設計公差が緩い場合の隙間腐食の可能性が含まれます。
熱可塑性材料: 繊維強化プラスチック (FRP) とポリエステルベースの複合材料は、優れた耐薬品性と腐食リスクがないため、ニッチな用途や改修市場で台頭しています。長期耐久性データは依然として限られています。屋外設置における熱サイクルと紫外線への曝露には、未知のリスクが伴います。
スプレーノズルの材質: スプレー ノズルの摩耗率が最も高くなります。炭化タングステンのオーバーレイを備えたセラミックまたは硬化スチールのチップは、浮遊した石灰石の粒子による摩耗に耐えます。ノズルの定期検査と 2 ~ 5 年ごとの交換が標準的な運用方法です。
カスタマイズとアフターサポート
すべての産業施設には、独自の排ガス特性、スペースの制約、運用要件があります。信頼できるサプライヤーは、画一的なパッケージではなく、本格的なカスタマイズを提供します。
サイト固有のエンジニアリング: サプライヤーが詳細なガス流分析 (SO2 濃度、NOx レベル、微粒子負荷、水分含有量、温度プロファイルの測定) を実施しているかどうかを評価します。このデータは数値流体力学 (CFD) モデリングに入力され、特定の動作条件でのスラリー分布、ガス滞留時間、効率を予測します。燃料の種類やガス組成に関する実験室規模の試験やパイロットプラントのデータを提供するサプライヤーは、エンジニアリングの厳密さを実証しています。
モジュール式の拡張性: 成長の可能性がある施設や段階的な拡張計画がある場合、モジュラー吸収セクションまたは並列トレイン アーキテクチャで設計されたシステムにより、システム全体を交換することなく段階的に容量を追加できます。既存の船舶内で内部設備(ディストリビューター、ミストエリミネーター)を改造またはアップグレードできるかどうかを確認します。
既存のインフラストラクチャとの統合: 湿式 FGD システムは、ボイラー排気ダクト、ID ファン、集塵機、および下流の煙突と接続します。サプライヤーは、詳細なダクトと基礎の設計、該当する場合は地震荷重の証明書を提供し、機器ベンダーとの調整を行う必要があります。ダクトの変更やサポートによって、隠れたコストが発生することがよくあります。
トレーニングと知識の伝達: 湿式 FGD システムの操作とメンテナンスには、pH 管理、スラリーレオロジー、酸化空気制御、および石膏脱水に関するオペレーターの専門知識が必要です。包括的なオンサイトトレーニング、O&Mマニュアル、スペアパーツの入手可能性、および緊急サポートホットラインを提供するサプライヤーを選択してください。リモート診断機能と予知保全契約により、プレミアムサプライヤーとコモディティベンダーとの差別化がさらに進んでいます。
試薬の調達と物流: 石灰石の入手可能性、価格、輸送物流は運営コストに重大な影響を与えます。サプライヤーは、近くの石灰石供給源、数量割引、配送スケジュール、バックアップ供給の手配を文書化する必要があります。同様に、コスト回収を可能にする脱水設備の能力、保管施設、下流市場への接続(壁板、セメント、農業)などの石膏取り扱いインフラを確認します。
スペアパーツのエコシステム: 重要な摩耗品目 (ノズル、ガスケット、ポンプ インペラ、ミストエリミネーター カートリッジ) を特定し、サプライヤーのネットワークを通じて在庫状況、納期、価格を確認します。 20 ~ 30 年のシステム寿命に対応する長期のスペアパーツの入手には、確立された流通チャネルと在庫ポリシーを持つサプライヤーが必要です。
優れた運用: 監視および制御システム
最新の湿式 FGD システムは、運用コストを最小限に抑えながらターゲットの除去効率を維持するために、継続的なモニタリングと動的パラメータ調整を必要とする高度な機器です。高度な制御システムは、ウェットスクラバーを受動的コンプライアンスツールから能動的に最適化された資産に変えます。
リアルタイム監視技術
リアルタイムのフィードバック ループにより、燃料品質、ボイラー負荷、大気条件の変化に迅速に対応できます。
連続 SO2 分析装置: 吸収装置の上流と下流にある赤外線または電気化学 SO2 センサーにより、リアルタイムの除去効率が定量化されます。ターゲット設定値 (通常は 50 ~ 100 mg/Nm3 出口) により、石灰石の供給量と L/G 比が自動的に調整され、過剰な試薬を消費することなくコンプライアンスマージンを維持します。
pH プローブ: 吸収装置サンプと清澄装置に浸漬された pH 電極により、スラリーの酸性度が瞬間的にフィードバックされます。自動石灰乳添加システムは、pH を設定値の ±0.2 単位以内に維持し、スケーリング (高 pH) と不十分な石灰石の溶解 (低 pH) の両方を防ぎます。
圧力損失の監視: 吸収装置、デミスター、出口ダクトにわたる差圧セルは、詰まり、スケール形成、またはミストエリミネーターの飽和を示します。早期警告システムは、パフォーマンスの低下が加速する前に、クリーニング サイクルまたはメンテナンス アラートをトリガーします。
酸化 Air Control: 酸素含有量センサーと空気流量計は、亜硫酸塩の酸化に最適な酸素利用可能性を確保します。閉ループの酸化空気制御により、不完全な変換 (高価な下流液相酸化化学薬品が必要) や泡の形成 (キャリーオーバーの増加) が防止されます。
再循環ポンプの監視: 振動センサー、ベアリング温度プローブ、消費電力追跡により、初期段階のインペラの摩耗、ベアリングの劣化、またはキャビテーションが検出されます。予測メンテナンス アラートにより、致命的な障害が発生する前に事前にコンポーネントを交換できます。
負荷追従機能
産業施設が一定のボイラー負荷で稼働することはほとんどありません。湿式 FGD システムは、40 ~ 100% のターンダウン比に対応し、この動作範囲全体でコンプライアンスと効率を維持する必要があります。荷重追従を可能にする主な設計機能は次のとおりです。
可変周波数ドライブ (VFD): VFD を装備した再循環ポンプと酸化空気ファン モーターは、ボイラー負荷に比例して流量を調整し、低負荷動作時の電力消費と試薬の使用量を削減します。 VFD は、スロットリング制御を備えた固定速度モーターと比較して、20 ~ 30% のエネルギー節約を容易に達成します。
多段スプレーノズル: 複数の塔の高さで独立して制御されるスプレーヘッダーを備えたシステムにより、部分負荷条件全体に効率的に分配できます。負荷が低いと作動するノズルの数が減り、過剰なミストの持ち越しが発生することなく、最適なスラリー液滴の懸濁とガス滞留時間を維持します。
バイパスおよびブリードストリーム: スラリーバイパスラインと清澄器ブリード構成により、ターンダウン中にシステム全体を停止することなく、滞留時間とpHをきめ細かく制御できます。戦略的なブリードフローにより、ガス量と SO2 負荷が同時に減少する低負荷期間中の過度に急激な pH 上昇を防ぎます。
規制遵守と環境パフォーマンス
SO2 排出制限は世界的に異なりますが、世界的には厳格化する傾向にあります。湿式 FGD システムは、最新の基準への準拠を可能にする主要な技術です。先進地域では、燃料の種類と施設クラスに応じて、出口 SO2 濃度 50 ~ 100 mg/Nm3、または SO2 質量負荷の絶対量 85 ~ 99% の削減が義務付けられています。
世界的な SO2 基準の概要
地域の規制枠組みがテクノロジーの選択と運用戦略を推進します。
欧州連合: 大規模燃焼プラント指令 (LCPD) および産業排出指令 (IED) は、石炭火力および石油火力ユニットに対して 97 ~ 99% の SO2 削減効率を義務付けています。ほとんどの公益事業では、月平均出口濃度が 50 mg/Nm3 を超えてはなりません。これらの厳しい制限には、高度な酸化制御を備えた高効率の湿式 FGD システムが必要です。
米国: 大気浄化法の規制により、国家大気質基準 (NAAQS) を通じて SO2 排出が制限されています。ほとんどの規制制度では、排出口の制限値が 50 ~ 90 mg/Nm3、つまり除去効率が 90% になります。未達成地域がある州は、発電所や製油所に対してより厳しい制限を課す可能性がある。
中国とインド: 急速な工業化と大気質への意識の高まりにより、新しい石炭火力発電所での湿式 FGD の採用が促進されています。大型ユニットでは SO2 除去が 90% を超えます。多くの新規設置では、予想される締め付けに対して将来も保証されるよう、95% の効率を目標としています。
日本と韓国: 湿式 FGD 技術開発の先駆者であるこれらの国は、低い出口濃度 (30 ~ 50 mg/Nm3) で 80 ~ 90% の除去効率を実現しています。これらの市場では、テクノロジーの成熟度とオペレーターの専門知識が非常に高くなります。
SO2 を超えて: 共同便益と複数汚染物質の管理
最新の湿式 FGD システムは複数の大気汚染物質を同時に制御し、環境コンプライアンスの範囲の経済性を提供します。
粒子状物質の除去: 石灰石スラリーは飛灰の天然洗浄媒体として機能し、専用の電気集塵機やバグハウスを使用せずに入口微粒子の 40 ~ 70% を除去します。この共同除去により、下流の機器の負担と廃棄コストが削減されます。
酸ミストとHClの捕捉: アルカリ性スラリーは、SO2 の酸化によって形成された塩酸蒸気 (HCl) と硫酸ミスト (H2SO4)、または燃料塩素に存在する硫酸ミスト (H2SO4) を中和します。統合された湿式 FGD システムはこれらの酸性ガスを捕捉し、大気への到達を防ぎます。
水銀の種分化への影響: 湿式 FGD は水銀元素 (Hg⁰) を直接除去しませんが、酸化環境と石灰石スラリーにより Hg⁰ の二価水銀 (Hg2⁺) への酸化が促進され、その後下流のバグハウスまたは ESP ユニットによって捕捉されます。この間接的な経路により、全体的な水銀制御効率が向上します。
選択的触媒還元 (SCR) との相乗効果: 発電所や製油所では、湿式 FGD と SCR ユニットを組み合わせた統合型 SO2-NOx 制御トレインの導入が増えています。 FGD 吸収装置からの出口温度が低いため (飽和、約 60°C)、活性を維持するには SCR 触媒の前に再加熱する必要があります。ボイラーと FGD/SCR システム間の戦略的な熱統合により、エネルギー効率が最適化され、運用コストが削減されます。
湿式FGDスクラバーに関するよくある質問
Q1: 湿式スクラバーの SO2 除去効率はどのくらいですか?
石灰石-石膏湿式 FGD システムは、最適化された動作条件下で通常 95 ~ 99% の SO2 除去効率を達成します。正確な効率はいくつかの要因によって異なります: (1) L/G 比 (比率が高くなると効率が向上しますが、コストがかかります)、(2) スラリーの pH (最適範囲 5.0 ~ 5.5)、(3) 石灰石の粒子サイズ (より細かい粒子がより早く溶解します)、(4) 吸収装置内のガス滞留時間 (通常 8 ~ 12 分)、および (5) 酸化空気の利用可能性 (亜硫酸塩から石膏への完全な変換)。最新のシステムのほとんどは、規制遵守と運用上の経済性の妥協点として、効率が 95 ~ 97% になるように設計されています。 98 ~ 99% の効率を達成するには、より高い L/G 比 (12 ~ 15 L/m3) とより厳格なプロセス制御が必要ですが、空気品質基準が厳しい地域では日常的に実施されています。
Q2: 湿式 FGD システムではどのくらいの水が消費されますか?
石灰石-石膏湿式 FGD システムにおける水の消費量は膨大であり、水不足地域では大きな運用コストとなります。一般的な消費量は、排ガス量、スラリー再循環率、蒸発損失に応じて、500 MW 石炭火力発電ユニットの場合 500 ~ 1,500 m3/時間の範囲です。この合計のうち、約 30 ~ 40% は消費されます (蒸発および石膏結晶水として失われます) が、60 ~ 70% はスラリー回路内でリサイクルされます。水に制約のある施設には代替技術が存在します。乾式 FGD システムは蒸発した水のみを消費します (湿式システムの消費量の約 5%) が、その代償として効率の低下と貴重な石膏副産物の損失が発生します。一部の施設では、純消費量を削減するために、水のリサイクル ループ、冷却塔、結露回収を採用しています。
Q3: スプレータワーと充填床スクラバーの違いは何ですか?
スプレータワーと充填層スクラバーはどちらも「湿式」FGD 技術として分類されますが、内部設計と動作特性が大きく異なります。スプレー塔 (「スプレー吸収装置」または「向流スプレー接触装置」とも呼ばれる) は、容器上部のノズルを通して石灰石スラリーを分配し、上昇する排ガスと接触する落下スプレーを生成します。この設計はシンプルで堅牢で、浮遊物質に耐性があり、拡張が容易です。充填床スクラバーには、気体と液体の間の界面接触面積を増加させる構造化またはランダムな充填媒体 (セラミックサドル、プラスチックリング、構造化シート) が含まれています。充填層は、低い L/G 比 (スプレー塔の 10 ~ 15 に対して 6 ~ 8 L/m3) でより高い除去効率を達成しますが、スケーリングや詰まりが発生しやすく、より細かい石灰石粒子が必要です。灰の負荷が高くガス組成が変化する石炭火力発電所や工業炉では、信頼性と保守性の点でスプレータワーが主流です。充填床は、供給ガス組成が一定であり、厳しい効率目標がコンパクトな設計を要求する、小規模でより制御された用途 (製油所、化学プラント) で好まれます。
Q4: 石灰石 (CaCO3) とは何ですか? なぜそれが主試薬として使用されるのですか?
石灰石は、古代の貝殻や骨格の残骸から構成される天然鉱物 (炭酸カルシウム、CaCO3) です。世界中で豊富に存在し、安価(配送トンあたり 8 ~ 15 ドル)で、ほとんどの産業施設の近くの採石場から容易に入手できます。石灰石の主な利点は、酸性 SO2 との化学反応性です。微粒子 (100 ~ 300 マイクロメートル) に粉砕して水に懸濁すると、吸収装置サンプの酸性環境に急速に溶解し、SO2 を吸収してスラリーの pH を緩衝する水酸化物イオンを放出します。石灰 (CaO または消石灰 Ca(OH)2) は、より速い反応速度とより高い濃度を提供する代替試薬であり、より低い L/G 比とより小さな容器を可能にします。ただし、石灰は高価 (1 トンあたり 30 ~ 50 ドル)、腐食性、取り扱い上の危険性があるため、ほとんどの用途では石灰石がデフォルトの選択肢となっています。主試薬として石灰石を使用し、起動時または異常状態時の pH 補正のために石灰を添加するハイブリッド システムは、最小限の追加コストで運用上の柔軟性を提供します。
Q5: 湿式 FGD システムの寿命はどのくらいですか?また、一般的なメンテナンス間隔はどれくらいですか?
適切に設計され、適切に保守された湿式 FGD システムの耐用年数は 20 ~ 30 年で、ホストのボイラーや工業炉と同等です。重要なコンポーネントの寿命は短くなります: コンクリート容器のゴムライニング (15 ~ 25 年)、スプレー ノズル (2 ~ 5 年)、再循環ポンプのシールとインペラ (5 ~ 8 年)、酸化エア スパージャー (8 ~ 10 年)。ミストエリミネーターカートリッジは通常、粉塵の負荷に応じて 2 ~ 4 年ごとに交換する必要があります。定期メンテナンス間隔には、スプレー ノズルとディストリビューター パイプの四半期ごとの検査、半年ごとの pH プローブの校正、毎年のゴム ライニングの状態評価、隔年ごとの圧力容器の水圧試験が含まれます。振動分析、サーモグラフィー、およびリアルタイムのパフォーマンス監視を利用した予知保全プログラムにより、予定外のダウンタイムがますます削減され、コンポーネントの寿命が延長されます。システムの寿命を最大限に延ばすには、適切な化学バランス、腐食防止剤の投与、および殺生剤処理 (該当する場合) が不可欠です。
Q6: 湿式 FGD スクラバーは燃料の硫黄含有量の変動に対応できますか?
はい、石灰石-石膏湿式 FGD システムは本質的に燃料硫黄の変動に対して堅牢であり、これがその重要な利点の 1 つです。このシステムは、化学薬品や動作モードを切り替えることなく、石灰石の供給速度と L/G 比を調整して、SO2 負荷の増減に対応します。燃料の硫黄が重量で 1.5% から 3.0% に増加すると、排ガス中の SO2 濃度は約 2 倍になります。オペレーターは、石灰石スラリーの循環速度を増やすか、スラリー中の石灰石の濃度を上げて、目標の pH と出口 SO2 濃度を維持することで対応します。逆に、低硫黄燃料が燃焼すると、石灰石の供給量が比例して減少します。この適応性は、複数の燃料源を混合する施設、輸入石炭の燃料品質の変動を管理する施設、または季節ごとの燃料の入手可能性に調整する施設にとって非常に重要です。乾式 FGD システムにはこの柔軟性が欠けており、通常、燃料の硫黄が大幅に変化した場合にコンプライアンスを維持するために試薬の化学的変更やバーナーの調整が必要になります。
Q7: 副産物の石膏はどうなるのですか?本当に価値があるのですか?
石灰岩-石膏湿式 FGD システムで製造された石膏は、採掘された天然石膏と化学的および物理的に同一です。高純度石膏 (95% 硫酸カルシウム二水和物) は壁板 (乾式壁、石膏ボード) メーカーにとっての高級原料であり、世界の総石膏需要の約 70 ~ 80% を占めています。市場価格は場所、純度、物流に応じて 1 トンあたり 5 ~ 15 ドルの間で変動しますが、ほとんどの地域では石膏の販売で湿式 FGD の運用コストの 10 ~ 30% が相殺されます。一部の施設、特に壁板工場や輸出可能な港が併設されている施設では、石膏の販売を通じてコストの全額を回収しています。低純度の石膏 (85 ~ 95% の硫酸カルシウム) は、セメント生産、土壌改良、路盤の安定化、およびその他の価値の低い用途に活用されています。 FGD で製造される石膏のごく一部は、陸上養殖されるか、市場が遠いか輸送が不経済な許可された施設に廃棄されます。廃棄が必要な燃焼副生成物ではなく、SO2 廃棄物を商品に変換できることは、石灰石-石膏技術のユニークな環境的および経済的利点です。
Q8: 湿式 FGD システム管理における主な運用上の課題は何ですか?
湿式 FGD システムはその堅牢性にも関わらず、熟練した管理を必要とする運用上の問題が繰り返し発生します。(1) スケーリングとプラグイン: pH が 5.5 を超えると、硫酸カルシウムと亜硫酸カルシウムが内部表面に沈殿し、流量と効率が低下します。厳格な pH 管理と定期的な機械洗浄がこれを防ぎます。 (2) 腐食攻撃: 化学バランスが無視されたり、バイパスが発生すると、ゴムライニングの劣化やコンクリートの剥離が発生します。定期的な検査と腐食防止剤プログラムにより、リスクが軽減されます。 (3) 泡の形成: 過度の酸化空気や界面活性剤を含む燃料添加剤は泡を促進し、キャリーオーバーと水分損失が増加します。消泡剤の化学作用と最適化されたエアスパージャー設計がこの問題を解決します。 (4) 石膏脱水の課題: 石膏製品の含水率が高いと、廃棄コストや輸送コストが増加します。真空フィルターの最適化、遠心分離機の調整、およびポリマーの添加により、ケーキの乾燥度が改善されます。 (5) 断続的な試薬供給: 石灰石調達の混乱や天候による輸送遅延により、一時的にコンプライアンスリスクが生じる可能性があります。サプライヤーとの冗長関係とオンサイトのストレージ バッファリングにより、これが軽減されます。経験豊富なオペレーターは、これらの課題は、予防保守、リアルタイム監視、プロアクティブなトラブルシューティングを通じて管理可能であると考えています。
結論: 持続可能な産業排出制御への投資
湿式排ガス脱硫技術は、発電、精製、金属加工、化学製造にわたる産業用 SO2 排出制御の実証済みの信頼できる基盤として機能します。 95 ~ 99% の SO2 除去効率を達成し、廃棄物を市場性のある石膏副産物に変換し、既存のボイラー インフラストラクチャとの互換性を維持する石灰石石膏湿式スクラバーは、環境パフォーマンス、運用経済性、技術的成熟度の間で最適なバランスを実現します。
湿式 FGD 能力の導入またはアップグレードの決定には、燃料の品質、規制上の義務、施設の設置面積、水の利用可能性、および長期的な運用コスト目標を総合的に評価する必要があります。単一の「普遍的な」システム設計は存在しません。代わりに、サイト固有のエンジニアリング、材料の選択、および制御戦略の適応により、お客様固有の産業環境に最適なパフォーマンスが保証されます。
電力会社、石油精製所、金属精錬所、または特殊化学施設を運営する場合、実証済みの実績、包括的な技術サポート、および透明性のあるパフォーマンス保証を備えた認定サプライヤーとの契約が不可欠です。調達決定を最終的に行う前に、詳細なエンジニアリング研究、特定のガス流のパイロット規模の性能データ、透明性のある試薬調達計画、トレーニングへの取り組みを要求します。
カスタマイズが必要 ウェットスクラバー あなたの施設独自の排ガス組成と排出目標に対するソリューションはありますか? 包括的なガス流分析、CFD モデリング、オンサイトでのパイロット テスト、および長期的なパフォーマンス保証が可能なサプライヤーと契約してください。燃料の種類、SO2 濃度、ガス流量、温度プロファイル、目標除去効率の詳細な仕様を提供し、予備的なエンジニアリング提案とコスト見積もりをリクエストします。ほとんどの認定サプライヤーは 2 ~ 4 週間以内に実現可能性評価を提供し、迅速な評価と情報に基づいた調達決定を可能にします。